 +86-563-4308666


 Eng

Každá mlecí koule v sobě nese příběh tepelného zpracování, dokonce i ty, které dorazí na dvůr, vypadají stejně. Dvě kuličky mohou sdílet stejnou chemii, vycházet ze stejné formy a přesto se ve mlýně chovat úplně jinak: jedna běží plnou kampaň, druhá se začne drolit během několika týdnů. Častěji se rozdíl zapisuje do topné křivky, rychlosti chlazení a temperovacího okna.
Následuje praktická procházka procesem tepelného zpracování broušení kuliček, který provádíme každý den, od austenitizace až po kontroly, které nám řeknou, zda je šarže skutečně v pořádku.
Proč tepelné zpracování rozhoduje o tom, jak míč funguje
Nalijte vysokou chromovou kouli a nechte ji vychladnout ve formě, a co vyjde, je docela neposedný kus kovu. Matrice drží martenzit vedle zadrženého austenitu, obaleného kolem sítě eutektických karbidů, které se posouvají s obsahem chrómu a uhlíku. Zadržený austenit je zdrojem problémů. Je měkká, je metastabilní, a jakmile kulička začne narážet do mlýna, neustále se na místě přeměňuje na martenzit, mění objem povrchové vrstvy a otevírá dveře odlupování a rozbití.
Tepelné zpracování existuje proto, aby tuto transformaci dokončilo záměrně, za kontrolovaných podmínek, místo aby to mlýn dělal náhodně. Vyvažují se tři věci najednou:
- Tvrdost : povrch opotřebení, který odolává oděru od rudy, slínku nebo strusky.
- Houževnatost : schopnost jádra absorbovat opakovaný náraz bez praskání.
- Konstrukční stabilita : distribuce karbidu a zbytkový austenit se udržují v mezích, takže koule se chová stejně v den 60 jako v den první.
Základní fáze procesu tepelného zpracování pro broušení koulí
Téměř každý plán používaný pro litá nebo padělaná média lze číst jako tři propojené fáze, přičemž čtvrtá fáze kontroly uzavírá smyčku.
Vytápění a austenitizace
Austenitizace má dvě funkce: rozpouští část sekundárního karbidu a dává uhlík do roztoku, takže kalení má s čím pracovat. Uspěchání této fáze je jednou z nejčastějších chyb, které vidíme. Zahříváme v krocích, s předehřevem kolem 600–650 °C, aby se vyrovnala teplota v celé tloušťce, a pak přecházíme do austenitizačního zadržování, které se u vysoce kvalitních chromů obvykle pohybuje mezi 980 °C a 1 050 °C.
Doba zdržení se řídí velikostí sekce a zatížením pece více než pevné hodiny. Použitelný výchozí bod v dílně je zhruba 1 až 1,5 minuty na milimetr průměru, ale skutečné číslo by mělo být potvrzeno tvrdostí a mikrostrukturou na prvních kusech každé šarže, spíše než předpokládaným.
Kalení
Kalení is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Temperování
Temperování is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
U kuliček s vysokým obsahem chromu se okno obvykle pohybuje mezi 200 °C a 350 °C, s výdrží 4 až 8 hodin v závislosti na průměru, s následným pomalým chlazením. Popouštění pod asi 200 °C zanechává příliš mnoho nestabilního austenitu; posunutí mnohem přes 400 °C začne vyměňovat tvrdost, za kterou jste zaplatili během kalení.
| Jeviště | Typická teplota | Hlavní účel | Co sledujeme |
|---|---|---|---|
| Předehřívání | 600–650 °C | Vyrovnejte teplotu po celé tloušťce | Rychlost stoupání, teplotní šok |
| Austenitizační | 980–1 050 °C (vysoký chrom) | Rozpustit karbidy, nasytit austenit | Držte čas proti průměru |
| Kalení | 880–950 °C do média | Z austenitu vytvořte martenzit | Křivka ochlazování, riziko prasknutí |
| Temperování | 200–350 °C | Zbavte se stresu, kontrolujte zadržený austenit | Doba výdrže, odezva tvrdosti |
Přizpůsobení procesu typu koule
V celé rodině platí stejné tři fáze, ale čísla se značně posunou, jakmile změníte materiál a tvarovací cestu.
Lité koule z chromové slitiny
Chemie nastavuje strop. Vysoce chromová koule s 10 % nebo více chrómu a správnou uhlíkovou rovnováhou může dosáhnout vysokých 50 až 60 s na stupnici Rockwell C po dobře provedeném kalení a temperování. Třídy středního chromu a nízkého chromu jednoduše neunesou objem karbidu, aby se tam dostaly, takže jejich křivky jsou často zjednodušeny směrem k normalizaci nebo lehkému kalení a temperování a očekávání nákupu by se měla řídit spíše metalurgií než titulkem katalogu.
Naše vlastní vysoce chromové brusné koule jsou zpracovány podle této logiky, přičemž křivka je u jednotlivých šarží konzistentní, takže výkon mlýna neklesá.
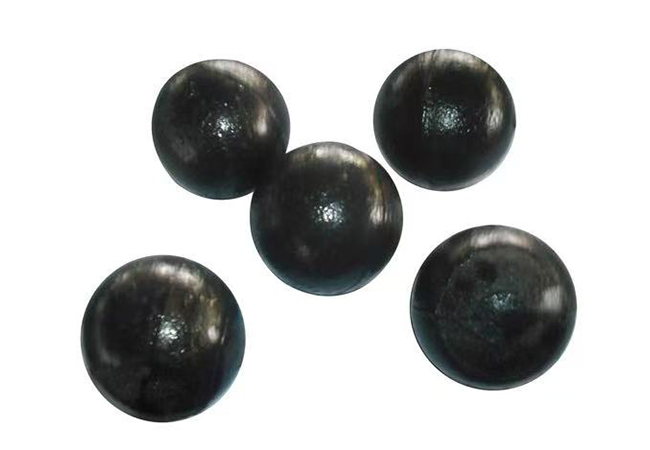 Odlévané brusné koule z vysoce chromové slitiny Vysoce chromová litá média ZQCr12 s povrchovou tvrdostí ≥58 HRC, dostupná v průměrech od φ6,35 do φ120 mm pro broušení odolné proti opotřebení. Zobrazit produkt →
Kované brusné koule
Kované koule začínají jako válcovaná tyč, jsou nařezány na délku, indukčně zahřívány, kovány a poté kaleny na lince. Proces je spíše kontinuální než dávkový a parametr, který se nejčastěji pohybuje, je teplota zhášení-start. Pokud se tyč mezi lisem a kalicím prstencem příliš ochladí, tvrdost klesne a kulička skončí s měkkým pláštěm, který se ve mlýně rychle opotřebuje. Okamžitě následuje temperování, přičemž se stále využívá zbytkové teplo v jádře ke zkrácení cyklu.
 Přesně kované brusné koule pro kulové mlýny Přesně kovaná média pro kulové mlýny pro těžbu, cement a energetiku, nabízená ve velikostech φ6,35–φ120 mm s vyváženou tvrdostí a houževnatostí. Zobrazit produkt →
Výběr média zhášení a křivky chlazení
Intenzita chlazení je otočná, nikoli přepínač, a správné nastavení je takové, které vytváří plně martenzitické jádro v největší kouli ze série, zatímco ta nejmenší zůstane neporušená. Běžná média, v hrubém pořadí závažnosti:
- Voda : vysoká náročnost, nízká cena, nejnáchylnější k praskání; praktické pro obyčejné uhlíkové kované koule malých průměrů.
- Roztoky solanky nebo louhu : ještě závažnější a náchylnější k nerovnoměrnému lámání filmu; zřídka se používá pro litá chromová média.
- Olej : pomalejší a bezpečnější, standardní volba pro slitinové kované koule, kde záleží na zkreslení, i když je třeba zvládnout manipulaci s ohněm a výpary.
- Polymer : koncentraci lze vyladit tak, aby seděla mezi vodou a olejem, což je oblíbené pro kuličky z kované slitiny se skutečným rizikem prasknutí.
- Stlačený vzduch nebo vzduch-olej : jemný, dobře přizpůsobený vysoce chromovaným litým koulím, jejichž kalitelnost je již velkorysá.
Na agitaci záleží stejně jako na samotném médiu. Nehybný tank vytváří měkké skvrny a rozptýlené hodnoty tvrdosti bez ohledu na to, jak dobrá je chemie kalení.
Co se děje špatně a jak se příznaky čtou
Většina chyb tepelného zpracování se ohlásí jasně, pokud víte, co hledat. Několik vzorců, které nejčastěji diagnostikujeme:
- Praskání po kalení , obvykle podélné nebo vnitřní: příliš silné chlazení nebo příliš dlouhá mezera před temperovací pecí.
- Soft shell nebo měkké jádro : austenitizační teplota nebo příliš nízké držení nebo koule ochlazená pod oknem zhášení-start.
- Tvrdost scatter across a batch : nerovnoměrné plnění pece, nekonzistentní atmosféra nebo špatné míchání při rychlém ochlazování.
- Předčasné odlupování v provozu : zbytkový austenit zůstal příliš vysoký, protože temperování bylo příliš studené nebo příliš krátké.
- Vysoká míra rozbití : tvrdost stíhána na úkor houževnatosti nebo karbidová síť ponechaná příliš hrubá během tuhnutí.
Kontroly, které dokazují, že křivka fungovala
Výsledky testů mají smysl pouze tehdy, jsou-li přijímány důsledně. Naše rutina po temperování vypadá takto:
- Tvrdost survey : údaje na několika místech na povrchu a v jádře koulí s řezem, odebrané napříč šarží spíše než z jednoho vhodného rohu.
- Tvrdost gradient : profil přes poloměr, který ukazuje, zda zhášení skutečně dosáhlo středu.
- Dopadové zkoušky : opakované pády z pevně stanovené výšky na vzorek kuliček s prvním náznakem prasknutí.
- Přehled mikrostruktury : tvar a distribuce karbidu plus odhad zbytkového austenitu, obecně udržovaného pod zhruba 10 až 15 % pro média s vysokým obsahem chrómu.
- Sledování rozbití pole : nejpomalejší, ale nejčestnější ukazatel, zaznamenaný na promile a na lot za kouli během kampaně.
Tepelné zpracování je systém, nikoli jediný krok
Křivka je jen tak dobrá, jak dobrá je pec, která ji provozuje, a pec je tak dobrá, jako materiál vstupující dovnitř. Proto považujeme tepelné zpracování za jeden článek v řetězu, který začíná získáváním slitin a končí válcovací zkouškou. Náš provinční výzkumný ústav pro ocelové kuličky a brusná média, provozovaný společně s partnerskými univerzitami, tráví většinu času právě tímto druhem vývoje křivek a poznatky se přímo vrací zpět do dílny.
Také udržujeme proces ověřitelný: postupy ISO 9001, kontrola celého procesu od příchozích surovin až po expedici a technický tým 25 inženýrů a 32 specialistů podporující závod o rozloze 60 000 metrů čtverečních s roční kapacitou 50 000 tun. Můžete si přečíst více o zázemí naší společnosti pokud byste chtěli delší verzi.
Pokud mlýn žvýká média rychleji, než by měl, odpověď je obvykle spíše v křivce než ve faktuře. Pošlete nám pracovní podmínky, průměr koule, tvrdost posuvu a rychlost frézování a promluvíme si, která fáze je pravděpodobně zodpovědná a co změnit. Tato konverzace nic nestojí a často je to nejrychlejší cesta k nižší ceně za tunu půdy.


