 +86-563-4308666


 Eng

Zeptejte se deseti vedoucích mlýnů, co omezuje jejich mlecí okruh, a většina nakonec ukáže na stejnou položku: náklady na výměnu mlecího média. Technologie odolnosti proti opotřebení je disciplína, která rozhoduje o tom, jak dlouho si kulička zachová svůj průměr, tvar a účinnost mletí, než ji ruda spotřebuje.
V ZXGB jsme strávili roky vytvářením litých a padělaných médií přesně pro tento problém. Náš závod o rozloze 60 000 metrů čtverečních v Ningguo, Anhui, má roční kapacitu 50 000 tun, podporuje jej provinční výzkumný ústav věnovaný ocelovým koulím a brusným médiím a technický tým 25 inženýrů a 32 specialistů. Zde je návod, jak přemýšlíme o odolnosti proti opotřebení: co ji řídí, jak spravedlivě porovnávat média a které zvyky na straně mlýna tiše ničí životnost, za kterou jste zaplatili.
Co skutečně znamená odolnost proti opotřebení uvnitř mlýna
V fungujícím mlýně není opotřebení jednou událostí. Jsou to tři mechanismy běžící současně a míč musí všechny přežít.
- Abraze: částice tvrdé rudy klouzají a kutálejí se po povrchu a postupně odřezávají kov.
- Náraz: opakované kolize narážejí na hrany třísek, praskliny na otevřeném povrchu a ve vážných případech přímo zlomí kouli.
- Koroze: mokrá buničina, rozpuštěný kyslík a kyselá nebo zásaditá voda napadají matrici mezi karbidy.
Protože tyto mechanismy táhnou různými směry, odolnost proti opotřebení je vždy vyvážená. Velmi tvrdá kulička dobře odolává oděru, ale při silném nárazu se může zlomit. Velmi houževnatý míček náraz přežije, ale může rychle odletět. Technickým úkolem je najít bod na této křivce, kde váš obvod utratí nejméně peněz na tunu produktu.
Závody obvykle vyjadřují výsledek jako specifickou míru opotřebení: gramy média spotřebované na tunu mleté rudy nebo kilogramy make-up kuliček na tunu produktu. Tento jediný údaj obsahuje slitinu, tepelné zpracování, velikost koule, rychlost mlýna a samotnou rudu, což je přesně důvod, proč mohou dva dodavatelé uvádět stejnou tvrdost a přesto poskytovat velmi rozdílné náklady.
Chemie slitin Definuje strop
Chromium je páteří litých médií
V litých brusných koulích rozhoduje chrom o tom, kolik tvrdého karbidu se může vytvořit. Jak chrom stoupá nad zhruba 10 procent, struktura se posouvá směrem k tvrdým karbidům chromu M7C3 spíše než k měkčím typům M3C. Tyto karbidy působí jako kostra uvnitř matrice, takže je musí proříznout otěr, místo aby kov jednoduše odtlačil stranou.
To je důvod, proč se řada odlitků běžně dělí do čtyř skupin: s nízkým obsahem chrómu pro ekonomické suché broušení, se středním obsahem chrómu pro smíšené použití, s vysokým obsahem chrómu pro cementový slínek a tvrdou rudu a ultravysokým obsahem chrómu pro silné otěry, kde nejvíce záleží na dlouhých kampaních. Každý krok po chromovém žebříčku zvyšuje životnost, ale také vyžaduje přísnější kontrolu procesu, aby se zabránilo zkřehnutí materiálu.
Na matrici záleží stejně jako na karbidech
Karbidy nemohou chránit kuličku samy o sobě; potřebují tvrdou a pevnou matrici, která je udrží na místě. Mangan, molybden, měď a další prvky se přidávají pro zlepšení kalitelnosti, takže kulička tvrdne v celé své části, nikoli pouze na kůži. Míč s vynikající povrchovou tvrdostí, ale měkkým jádrem se při opakovaném nárazu deformuje a ztratí svůj profil.
Pro tvrdou rudu, slínek a strusku obvykle doporučujeme nejprve vyhodnotit tuto skupinu:
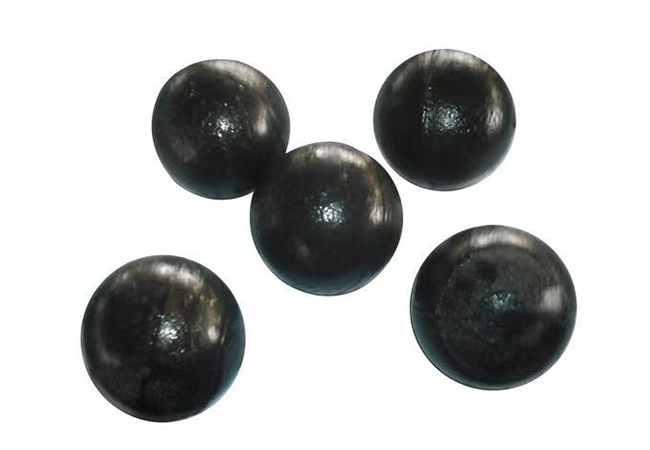 Brusná koule z vysoce chromové slitiny V dnešním rychle se rozvíjejícím průmyslovém prostředí již výkon, odolnost a udržitelnost nejsou volitelné, ale nezbytné. V tom spočívá naše vysoká tvrdost, vysoký chr... Zobrazit produkt →
Tepelné zpracování rozhoduje o tom, jak velkou část tohoto stropu dosáhnete
Identická chemie nezaručuje stejné opotřebení. Dvě koule vylité ze stejného tepla mohou zanechat rostlině znatelně rozdílnou životnost, pokud se tepelné zpracování liší. Austenitizační teplota, doba zdržení, kalící médium, rychlost kalení a teplota popouštění společně rozhodují o konečné mikrostruktuře.
U médií s vysokým obsahem chrómu se obvykle zaměřujeme na tvrdost jádra v rozsahu 58 až 64 HRC s kontrolovanou úrovní zadrženého austenitu a povrchem, který nebyl příliš namáhán agresivním kalením. Kalení příliš pomalu a karbidy sedí v měkké matrici, která se rychle opotřebovává. Zhášejte příliš prudce a narůstají vnitřní pnutí a čekají, až se z prvního těžkého nárazu stane prasklina.
Proč je jedno číslo tvrdosti slabým nákupním kritériem
Jediný údaj o tvrdosti na jednom místě na jedné kouli vám řekne velmi málo o životnosti opotřebení. Místo toho požádejte o profil tvrdosti od povrchu k jádru, popis struktury karbidu a míru opotřebení měřenou za podmínek blízkých vašim vlastním.
Porovnání hlavních rodin brusných médií
Výběr je snazší, když jsou možnosti vedle sebe. Níže uvedená tabulka shrnuje rodiny, které vyrábíme, a povinnosti, se kterými jsou běžně spojeny.
| Mediální rodina | Obsah chromu | Typická tvrdost jádra | Relativní životnost | Nejvhodnější povinnost |
|---|---|---|---|---|
| Nízkochromovaná litá koule | Až asi 3 % | HRC 45 až 50 | Základní linie | Broušení za sucha, lehké obrušování, obvody citlivé na náklady |
| Středně chromovaná litá koule | Asi 3 % až 7 % | HRC 48 až 55 | 1,3 až 1,8 krát | Smíšená ruda, mírný ráz, obecné mletí |
| Vysoce chromovaná litá koule | Asi 10 % až 14 % | HRC 58 až 64 | 2 až 3krát | Cementový slínek, tvrdá ruda, mokré frézování |
| Vysoce chromová litá koule | Nad cca 15 % | HRC 60 až 65 | 2,5 až 4krát | Silná abraze, jemné broušení, dlouhé kampaně |
| Kulička z kované oceli | Legovaná ocel, nízký obsah chromu | HRC 55 až 62 | 1,5 až 3krát | Primární frézování velkého průměru, vysoký ráz |
| Keramická koule | žádný | Velmi vysoká povrchová tvrdost | 4 až 8 krát v pokutě | Jemné a ultrajemné broušení citlivé na znečištění |
Jako výchozí bod si přečtěte tabulku. Středně chromovaná koule v okruhu měkké rudy může překonat vysoce chromovanou kouli, která je pro danou práci příliš specifikovaná, a kovaná koule ve velkém primárním mlýnu často vítězí pouze na rázové houževnatosti.
Řízení procesu: Kde se vyrábí odolnost proti opotřebení
Odlévání a kování jsou dvě různé cesty k médiím odolným proti opotřebení a každá má své vlastní páky kvality. Při odlévání určují konstrukce formy, teplota lití, inokulace a rychlost chlazení, jak se karbidy tvoří a jak rovnoměrně se distribuují. Při kování rozhoduje o toku zrna a houževnatosti kvalita tyče, křivka ohřevu, sled deformací a řízené chlazení.
Náš závod provozuje přesné lití, kování a tepelné zpracování jako jeden integrovaný tok s kontrolou od vstupní suroviny až po konečné balení podle systému kvality ISO9001. Nakupujeme od dlouhodobých kvalifikovaných dodavatelů oceli a slitin, protože provedení slitiny něco znamená pouze v případě, že do pece se dostane chemie, která byla specifikována.
Pro primární frézy, které jsou závislé na médiích velkého průměru a vysoké rázové houževnatosti, jsou kovaná média obvykle silnější odpovědí:
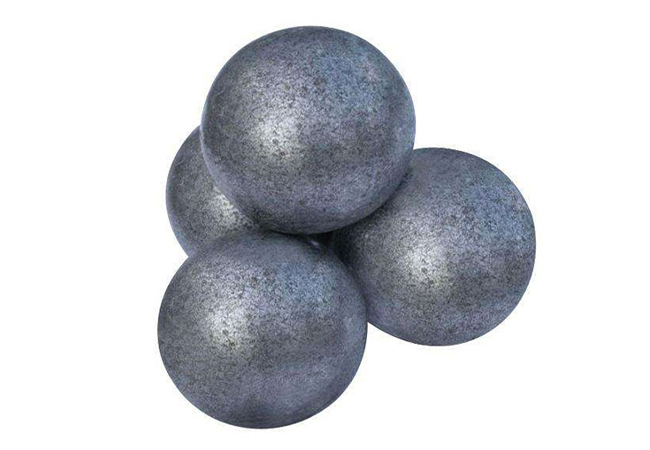 Kované brusné koule V dnešním průmyslovém světě, kde jsou klíčová efektivita, udržitelnost a výkon, se přesné kování stalo výrobní metodou, která mění hru – zejména... Zobrazit produkt →
Mlýnská strana odolnosti proti opotřebení
Viděli jsme, jak dobré koule selžou během týdnů kvůli tomu, jak byl mlýn provozován. Pět proměnných vysvětluje většinu rozdílu mezi laboratorními výsledky a realitou rostlin.
- Velikost koule a hmotnost náboje: Nadměrně velké koule dodávají energii nárazu, kterou ruda nepotřebuje, a zvyšují tak míru rozbití a opotřebení.
- Rychlost mlýna a pohyb náboje: kataraktovaný náboj dodává náraz, zatímco kaskádový náboj dodává abrazi. Správný režim závisí na velikosti posuvu.
- Hustota a chemie buničiny: řídká, kyselá nebo silně provzdušněná suspenze urychluje korozi a eroduje matrici.
- Distribuce velikosti podávání: náhlý nárůst maximální velikosti nutí média vykonávat práci, pro kterou nikdy nebyla vybrána.
- Stav vložky: opotřebené nebo vyleštěné vložky snižují zdvih a nálož začne klouzat místo převracení.
Poslední bod je snadné podcenit. Média a vložky tvoří jeden systém opotřebení a výměna vložek bez opětovné kontroly náboje koule nebo naopak téměř vždy stojí více, než ušetří. Tam, kde je nárazové zatížení velké, jsou naše vložky z ultravysoko manganové oceli vyrobeny tak, aby fungovaly spolu s kovanou náplní:
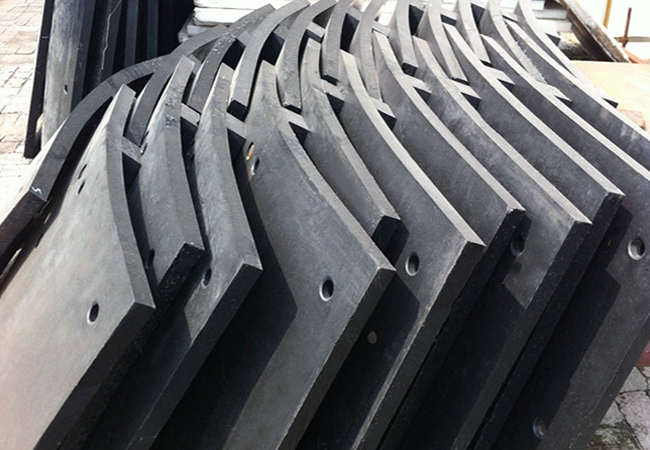 Vložka kulového mlýna s ultra vysokým obsahem manganové oceli Obložení z ultravysoko manganové oceli je vysoce výkonná materiálová složka odolná proti opotřebení, která se používá hlavně v průmyslových zařízeních, která odolává silným nárazům a... Zobrazit produkt →
Jak vyhodnotit odolnost proti opotřebení, než se zavážete
Protože opotřebení je vlastnost systému, jediným spravedlivým srovnáním jsou náklady na tunu vymleté rudy. Tyto kroky udržují toto srovnání upřímné.
- Požádejte o konkrétní míru opotřebení za definovaných podmínek, nikoli pouze o údaj o tvrdosti.
- Vyžádejte si profil tvrdosti od povrchu k jádru plus popis mikrostruktury.
- Spusťte test označených koulí: přidejte zváženou, označenou dávku, po určité době ji obnovte a změřte ztrátu hmotnosti.
- Vypočítejte skutečné náklady na tunu, včetně přepravy, montážních prací, prostojů a jakéhokoli vlivu na průchodnost.
- Opakujte test vždy, když se změní typ rudy, velikost posuvu nebo rychlost frézování, protože nejlepší média dnes nemusí být nejlepší příští rok.
Vyberte si partnera, který inženýři Wear Resistance
Každý okruh má svou vlastní rudu, vlastní geometrii mlýna a vlastní definici dobrého roku. Proto raději začínáme daty než katalogovou stránkou: k zúžení výběru na dva nebo tři kandidáty obvykle stačí historie opotřebení, analýza posuvu, rozměry frézy a popis provozu.
Pokud potřebujete složení, profil tvrdosti nebo geometrii kuličky přizpůsobené vaší aplikaci, naše vlastní OEM řešení odolná proti opotřebení tým jej může postavit na vašich provozních datech. Pokud byste si to raději nejprve promluvili, kontaktujte naše inženýry a my vám pomůžeme porovnat možnosti s čísly, na kterých záleží ve vašem závodě.
Technologie odolnosti proti opotřebení brusných koulí není specifikací, kterou lze zkopírovat z datového listu. Je výsledkem slitinového designu, disciplinovaného tepelného zpracování, poctivé kontroly a mlýnského prostředí, které umožňuje dobrým médiím dělat svou práci. Srovnejte tyto čtyři prvky a sazba make-upu přestane být měsíčním překvapením.


